

 English
 русский
 Français
 Español
 عربى
Обеспечение качества для производителей складных картонных коробок: практическое руководство для предприятий
Sep 21, 2026
Контент
- 1 Что на самом деле включает гарантия качества на заводе по производству складных картонных коробок
- 2 Входной контроль материалов: где начинается большинство дефектов
- 3 Преобразовательный пол: высечка, биговка и регистрация
- 4 Склеивание, складывание и испытания, предсказывающие отказ в полевых условиях
- 5 Выборка, AQL и статистический контроль процессов
- 6 Документация, отслеживаемость и готовность к аудиту
- 7 Работа с поставщиком, чья система качества начинается с восходящего потока
- 8 Краткий контрольный список, прежде чем вы одобрите любого поставщика картонных коробок
Качество складной коробки редко определяется на стенде окончательной проверки. Это решается гораздо раньше: в доске, которая поступает на ворота завода, в допуске, который высекальный пресс может держать на скорости, в глубине линии сгиба, в вязкости клея в горшке. Когда владелец бренда открывает поддон и обнаруживает, что створки открываются пружиной или панели, которые печатаются с нарушением привода, основной причиной почти всегда является небольшое отклонение, которое положило начало нескольким предшествующим процессам.
Это руководство написано для руководителей производства, инженеров по качеству и покупателей упаковки, которым необходимо рабочее определение обеспечения качества для производителей складных картонных коробок: что измерять, где измерять и как это документировать, чтобы хороший цикл стал повторяемым, а не удачным.
В Технология упаковки Чжэцзян Вэньчен , мы производим картон и коробки с 2004 года на двух заводах в Чжэцзяне и Цзянси, и урок более чем двух десятилетий переработки прост: качество — это система, а не окончательная проверка.
Что на самом деле включает гарантия качества на заводе по производству складных картонных коробок
Многие команды сводят контроль качества к успеху или провалу в конце очереди. На перерабатывающем производстве такой подход скрывает переменные, которые фактически создают отходы. Работоспособная система контроля качества имеет четыре уровня: входной контроль материалов, внутрипроцессный контроль на каждом этапе переработки, проверка готовой продукции на соответствие письменным спецификациям и отслеживание документации, которая делает возможным отслеживание.
Каждый слой отвечает на отдельный вопрос. Входной контроль спрашивает, соответствует ли подложка тому, что заявлено в спецификации. В ходе процесса контроля запрашивается, сохранила ли машина заданную настройку. При проверке готовой продукции выясняется, выдержит ли коробка упаковочный цех клиента и путешествие после него. Документация спрашивает, сможете ли вы доказать все это шесть месяцев спустя, когда к вам на стол поступит претензия.
| Этап | Что проверено | Типичный режим отказа |
|---|---|---|
| Входящая плата | Граммаж, калибр, влажность, поверхность и пригодность для печати | Волнистая или скрученная доска, расслоение, слабая поверхность печати. |
| Печать и допечатная подготовка | Цвет по утвержденному стандарту, регистрация, адгезия краски | Пятнистые частицы, засосы, изменение цвета между партиями |
| Высечка | Положение разреза, зазубрины и завязки, глубина и ширина сгиба. | Рваные заломы, некачественная зачистка, заготовки, заклинивающие клеевую пластину |
| Сгибание и склеивание | Рисунок и объем клея, прочность шва, прямоугольность коробки. | Открытые боковые швы, перекошенные коробки, застревания в упаковке. |
| Отделка и паллетирование | Точность подсчета, сжатие пучка, защита от влаги | Смятые углы поддонов, влажные картонные коробки, короткие поставки |
Входной контроль материалов: где начинается большинство дефектов
Спросите опытного преобразователя, где возникают дефекты, и ответ обычно указывает на прошлое, а не на будущее. Доска, которая немного выходит за пределы спецификации суппорта, снижает производительность на протяжении всего пробега. Доска с неравномерной влажностью, часто в результате долгого и незащищенного путешествия, скручивается, трескается по надрезам или оставляет на поверхности пятна.
Практические входные проверки для производителей картонных коробок включают в себя:
- Проверка граммажа на соответствие спецификации покупки с использованием калиброванных весов.
- Показания штангенциркуля в нескольких точках листа, а не только в середине.
- Содержание влаги удерживается в узком диапазоне, поэтому плита остается стабильной по размерам при прессовании.
- Оценка поверхности: гладкость, целостность покрытия, отсутствие видимых царапин и сростков.
- Тестирование возможности печати для каждой новой партии или поставщика, особенно перед крупным сезонным заказом.
Чернила, покрытия и клеи заслуживают такой же дисциплины. Партии клея, которые различаются по вязкости, меняют время схватывания и прочность в сыром состоянии, и это изменение в конечном итоге проявляется в виде лопнувших швов на монтажной линии клиента. Для картонных коробок, контактирующих с пищевыми продуктами, каждое поступающее химическое вещество также требует документированного заявления о соответствии и образца хранения.
Преобразовательный пол: высечка, биговка и регистрация
Высечка фиксирует геометрию коробки, поэтому дисциплина допусков здесь имеет решающее значение. Три области вознаграждают внимание.
Вырубка штампов, счетчиков и текущее обслуживание
Штамповка, вырезавшая два миллиона заготовок, уже не тот инструмент, которым она была в первый день. Выталкивающая резина, высота линейки и состояние противовеса — все это меняется по мере использования. Плановый осмотр матрицы в сочетании с документально оформленным первоначальным одобрением после каждой замены инструмента предотвращает медленное появление заусенцев, неполных резов и неровных кромок, которые впоследствии вызывают сбои в автоматическом монтажном оборудовании клиента.
Глубина складок – это не косметическая деталь.
Правильная складка аккуратно складывается на высокой скорости и сохраняет форму, не растрескивая покрытие. Коробки со складками вздуты и отказываются сидеть ровно; слишком смятые картонные коробки трескаются, особенно на сортах с покрытием или при складывании поперек волокон. Подбор высоты линейки для биговки и ширины матрицы в соответствии с калибром плиты, а затем повторная проверка после каждой замены катушки или поддона остается самым дешевым способом контроля качества, доступным любому переработчику.
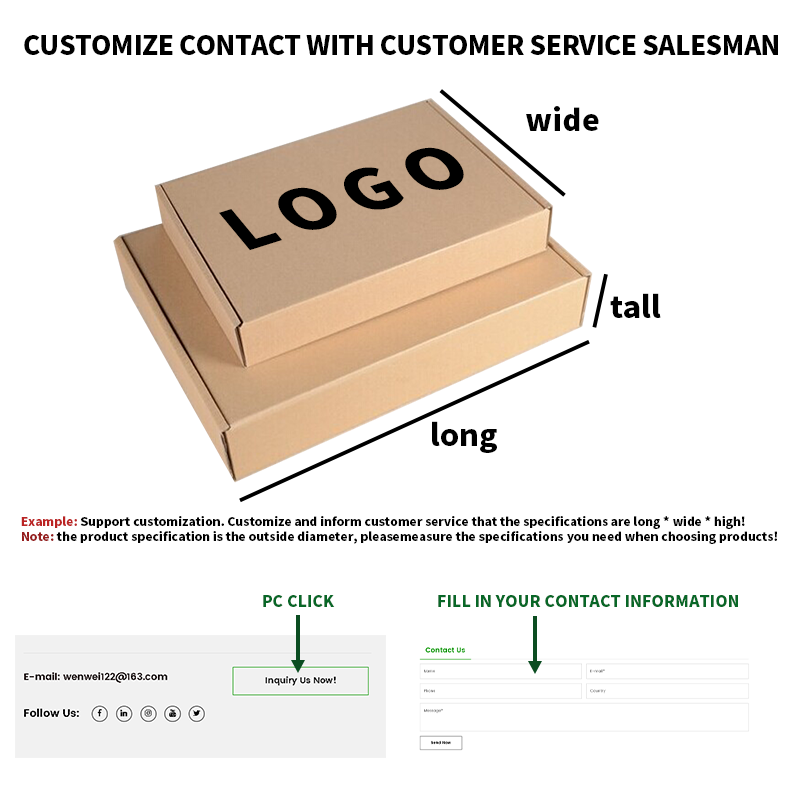 Картонные складные транспортировочные коробки Эти картонные складные транспортировочные коробки, также известные как коробки для самолетов, имеют инновационную складную конструкцию и широко используются в логистике электронной коммерции, подарочной упаковке... Посмотреть продукт →
Окна регистрации и допуска
Регистрация печати на резке — это спецификация, о которой чаще всего спорят между покупателем и поставщиком, поэтому ее всегда следует записывать в виде числа, а не описывать как хорошее качество.
| Особенность | Рабочая толерантность | Почему это важно |
|---|---|---|
| Регистрация печати на резке | ±0,5 мм | Сохраняет брендинг по центру после складывания |
| Пустая длина и ширина | ±0,5 мм | Органы управления помещаются внутри упаковочной линии |
| Положение клеевой вкладки | ±1,0 мм | Предотвращает перекрытие швов и появление трещин в соединениях. |
| Положение сгиба | ±0,3 мм | Определяет прямоугольность при возведении |
| Влажность картона при конвертировании | от 6% до 8% | Уменьшает скручивание, растрескивание и коробление |
Склеивание, складывание и испытания, предсказывающие отказ в полевых условиях
Как только заготовка сформирована, качество становится вопросом сцепления и геометрии. Три измерения выявляют большинство проблем еще до того, как поддон покинет здание.
- Прочность соединения шва: правильно проклеенный шов разрывает волокна плиты при разрыве, а не отслаивается начисто.
- Прямоугольность: измерьте диагонали. Перекошенная коробка — это затор, ожидающий своего часа на высокоскоростном монтажном устройстве.
- Характеристики сжатия: на гофрированных и более тяжелых картонах значения смятия или разрыва кромок позволяют предсказать, как стопка будет вести себя на складе.
Язык спецификации имеет не меньшее значение. Рейтинги, профили канавок и стандартные коды коробок дают покупателю и поставщику общий словарный запас, и они относятся к заказу на поставку, а не к устному соглашению. Читатели, которым нужна техническая информация, могут начать с нашего обзора Объяснение стандартов гофроящиков , в котором описаны методы тестирования, лежащие в основе этих чисел.
Выборка, AQL и статистический контроль процессов
Ни один перерабатывающий завод не проверяет каждую коробку, и ни один разумный покупатель этого не ожидает. Вместо этого обеспечение качества производителей складных картонных коробок основано на согласованных планах отбора проб, обычно получаемых из таблицы AQL и применяемых к определенным классам дефектов. Разрез, доходящий до области печати, имеет решающее значение; небольшое отклонение цвета в пределах согласованного допуска является незначительным. Письменное решение «что есть что» предотвращает большинство споров задолго до того, как они возникнут.
Помимо отбора проб, зрелые предприятия отслеживают возможности технологического процесса. Отображение глубины сгиба, веса клея или смещения приводки на контрольной диаграмме показывает, стабилен ли процесс или дрейфует, и сигнализирует о смене инструмента до того, как тысячи заготовок будут потрачены впустую. Одна привычка, которую стоит перенять: храните запечатанный золотой образец из тиража и используйте его в качестве физического эталона при каждой перепечатке.
Документация, отслеживаемость и готовность к аудиту
Сертификация сама по себе не является системой качества, но это сокращение, которое использует большинство покупателей. ISO 9001 требует документированных процедур и корректирующих действий с обратной связью. Сертификация цепочки поставок подтверждает заявления об источниках оптоволокна. Правила контакта с пищевыми продуктами требуют деклараций о материалах и осведомленности о миграции для всего, что касается хлебобулочных изделий, закусок или еды на вынос.
Практическая система отслеживания связывает четыре точки данных: партию входящей доски, машину и смену, выполнявшую работу, результаты проверки на каждом этапе и идентификатор отгруженной упаковки или поддона. При наличии такой цепочки единственный сохраненный образец может ответить на жалобу клиента за считанные минуты, а не дни.
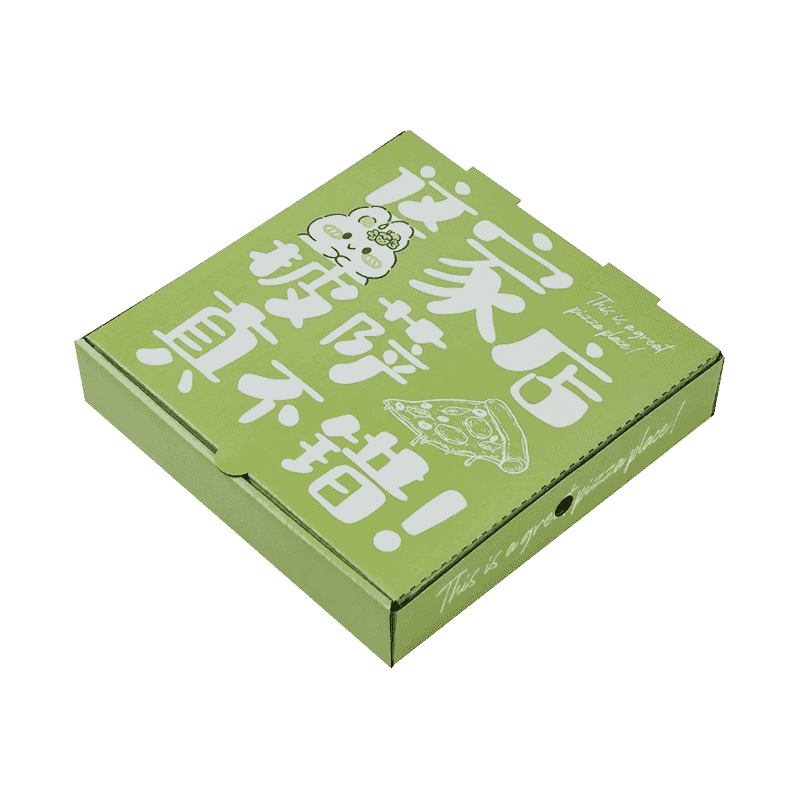 Коробка для пиццы из гофрированного картона, индивидуальный логотип Коробка для пиццы должна делать больше, чем просто удерживать пиццу — она должна сохранять ее горячей, предотвращать намокание от пара и выдерживать путь от духовки до порога, не разваливаясь... Посмотреть продукт →
Работа с поставщиком, чья система качества начинается с восходящего потока
Вертикальная интеграция не приводит к автоматическому производству более качественных картонных коробок, но она устраняет одну переменную: стабильность производителя картона находится под контролем вашего поставщика, а не вне его. Zhejiang Wenchen Packaging Technology производит картон и перерабатывает его самостоятельно, что позволяет нам проверять основу у источника, соблюдать допуски на каждом этапе переработки и отслеживать готовую коробку до партии картона, из которой она пришла.
Два наших завода, в Цзясине, Чжэцзян, и Чжаншу, Цзянси, занимают общую площадь 61 111 квадратных метров, годовая мощность производства картона составляет 150 миллионов квадратных метров, а ежемесячная производительность коробок составляет около 80 миллионов единиц. Оба объекта расположены недалеко от основных автомагистралей, а завод в Цзясине находится примерно в двух километрах от выезда на скоростную автомагистраль G15, что обеспечивает предсказуемость графиков поставок для клиентов, имеющих бережливые запасы.
Для покупателей, которые предпочитают видеть систему, а не читать о ней, мы приветствуем посещение завода и предоставляем образцы, линии штампов и письменные спецификации, прежде чем принимать какие-либо обязательства.
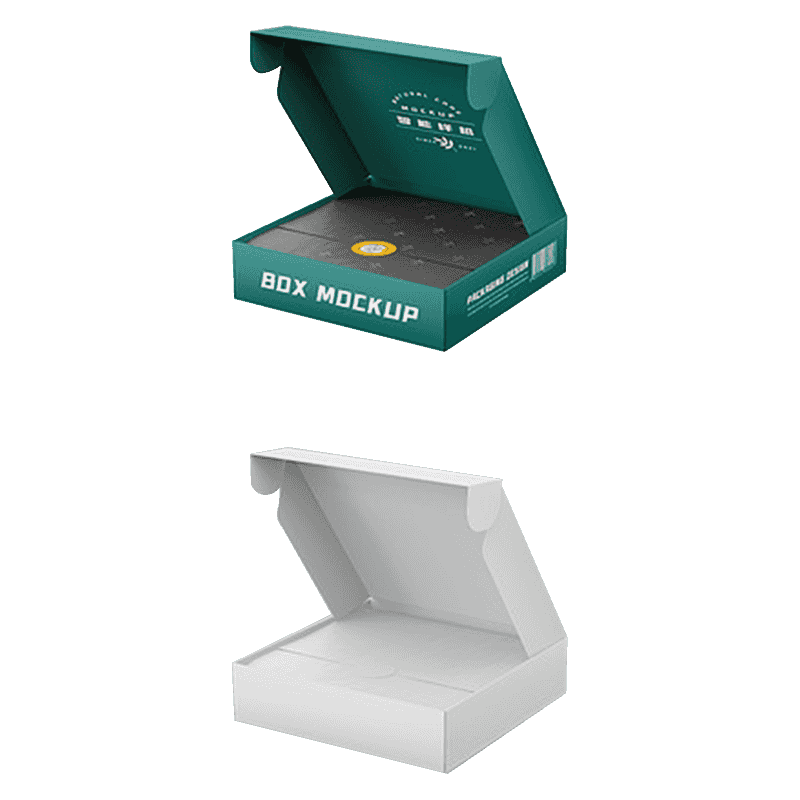 Изготовленные на заказ почтовые коробки из гофрированного картона Для брендов, которые рассматривают коробку как часть продукта, цвет упаковки и качество печати имеют такое же значение, как и то, что находится внутри. Почтовые ящики из гофрированного картона на заказ - это... Посмотреть продукт →
Краткий контрольный список, прежде чем вы одобрите любого поставщика картонных коробок
- Существует ли письменная спецификация с измеримыми допусками для картона, печати, складок и клея?
- Ведёт ли поставщик записи первичного одобрения и журналы технического обслуживания инструментов?
- Какие дефекты классифицируются как критические, серьезные и незначительные и какой план выборки применяется к каждому из них?
- Можно ли отследить отправленный поддон до партии досок и машины, на которой он был изготовлен?
- Хранятся ли сохраненные образцы и как долго?
- Как жалобы и корректирующие действия закрываются и рассматриваются вместе с клиентом?
Обеспечение качества для производителей складных картонных коробок, в конечном счете, представляет собой дисциплину небольших, повторяемых измерений, проводимых в нужные моменты: прием картона, печать, высечка, склеивание и окончательная упаковка. Ни один из этих шагов не является гламурным, но вместе они решают, будет ли коробка плавно открываться на розничной полке, выживет ли она в посылочной сети или развалится на глазах у человека, который ее купил.
Если вы указываете программу изготовления складных или гофрокартонных коробок и ищете партнера, который письменно укажет допуски, методы испытаний и отслеживаемость с момента первого предложения, наша команда готова рассмотреть ваши требования, предоставить образцы и лично провести вас через производственный процесс.
Связанные продукты





- Свяжитесь с нами
- Телефон: +86-138 1869 0662
- Тел: +86-573 8570 0965
- Эл. Почта: [email protected]
[email protected] - Адрес: № 269, улица Жинсуй, город Синканг, город Цзиакс, провинция Чжэцзян, Китай Имя
- Свяжитесь с нами

